Почему калибровка вообще нужна
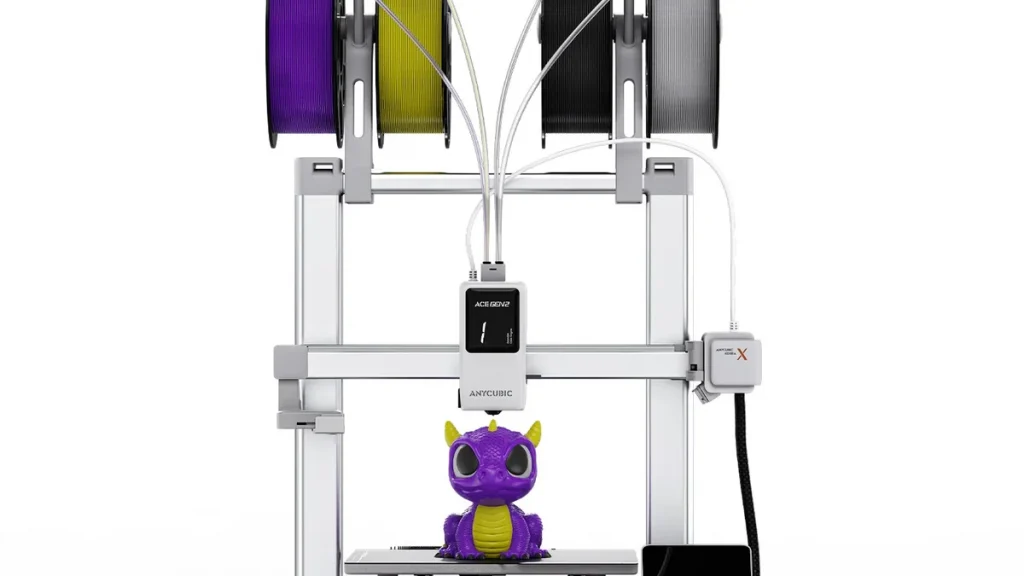
У меня Kobra X простоял первые пару недель на заводских настройках. Я менял филамент, крутил модели и молча злился на результат. Первый слой то отлипал от стола, то выдавливался «слоновьей ногой». Между деталями тянулись нити. На углах появлялись вздутия, которые я списывал на кривую модель. Потом я выделил один вечер, прогнал принтер по полному циклу калибровки, и разница оказалась такой, что стало обидно за потраченные вслепую недели.
Тут собран тот самый порядок, в котором есть смысл всё настраивать. Порядок важен: если переставить шаги местами, легко подогнать неправильный параметр под чужую ошибку и остаться с уверенностью, что всё настроено. А ещё в конце разобраны типичные дефекты, чтобы не гуглить каждый раз заново.
Перед калибровкой: механика
Прежде чем трогать программные настройки, стоит один раз убедиться, что железо собрано ровно. Иначе ты будешь калибровать сопло, которое болтается на расшатанной каретке, и ничего не сойдётся.
Проверяю три вещи. Ремни по осям X и Y должны быть натянуты как гитарная струна: без провисания, но и не в натяг, когда мотор гудит при движении. Ролики каретки подтягиваю эксцентриками так, чтобы каретка не шаталась, но и не шла туго. И сопло с хотэндом: при нагреве подтягиваю сопло ключом, потому что с завода оно часто сидит неплотно, и из-под него начинает сочиться расплав. Всё это делается за полчаса и решает половину «странных» дефектов на новых принтерах.
Порядок калибровки
Дальше иду строго в этой последовательности:
- E-steps (шаг экструдера)
- Стол и Z-offset
- Температура
- Flow rate (коэффициент подачи)
- Pressure advance
- Retraction (втягивание)
Логика простая: flow rate бессмысленно крутить, пока не знаешь рабочую температуру филамента. Pressure advance зависит от того, сколько пластика реально выходит из сопла, то есть от flow. А retraction настраивается в самом конце, когда всё остальное уже ровное. Если начать с retraction на непрогретом и недокормленном принтере, ты будешь бороться с нитями, которых на самом деле не существует.
Шаг 1. E-steps: сколько пластика реально едет
Экструдер Kobra X с direct drive, и заводские E-steps обычно близки к правде, но проверить стоит один раз. Завод мог ошибиться на пару процентов, а пара процентов на каждом слое складывается в заметную разницу по всему изделию.
Делаю так: отступаю от входа в экструдер ровно 120 мм и ставлю маркером метку на филаменте. Дальше через меню принтера или консоль прошу выдавить 100 мм. Меряю остаток: если от метки осталось не 20 мм, а, скажем, 17 мм, значит принтер выдавил 103 мм вместо 100. Считаю новый шаг по формуле:
новый_e-steps = старый_e-steps × 100 / фактически_выдавленоЗаписываю значение, сохраняю конфиг, повторяю проверку, пока реально выданная длина не совпадёт с запрошенной. Этот шаг делается один раз и на дальше не влияет на выбор филамента.
Шаг 2. Стол и Z-offset: первый слой решает всё
У Kobra X стоит LeviQ 3.0, автоуровень по датчику. Запускаю его из меню перед каждой серьёзной печатью, особенно после того как двигал принтер или снимал гибкую пластину. Автоуровень снимает карту наклона стола, но он не выставляет Z-offset. Это отдельный параметр, и именно он ломает большинство первых слоёв.
Z-offset это расстояние от сопла до стола в нулевой точке. Слишком большое, и пластик ложится поверху и не прилипает. Слишком маленькое, и сопло давит в стол, слой выходит прозрачным, с «слоновьей ногой» внизу.
Начинаю с листа бумаги: опускаю сопло до лёгкого касания, когда бумага ещё ходит с заметным сопротивлением. Дальше точную настройку делаю по живому тестовому квадрату, а не по бумаге. Печатаю квадрат первого слоя и смотрю на линии: они должны быть ровными, без зазоров между дорожками и без бугров. Если дорожки расходятся и видны просветы, опускаю сопло на -0.02 за шаг. Если линии вспучиваются и цепляют за ноготь, поднимаю обратно. Обычно хватает сдвига в пределах -0.05 мм от бумаги.
Шаг 3. Температура: башня вместо угадывания
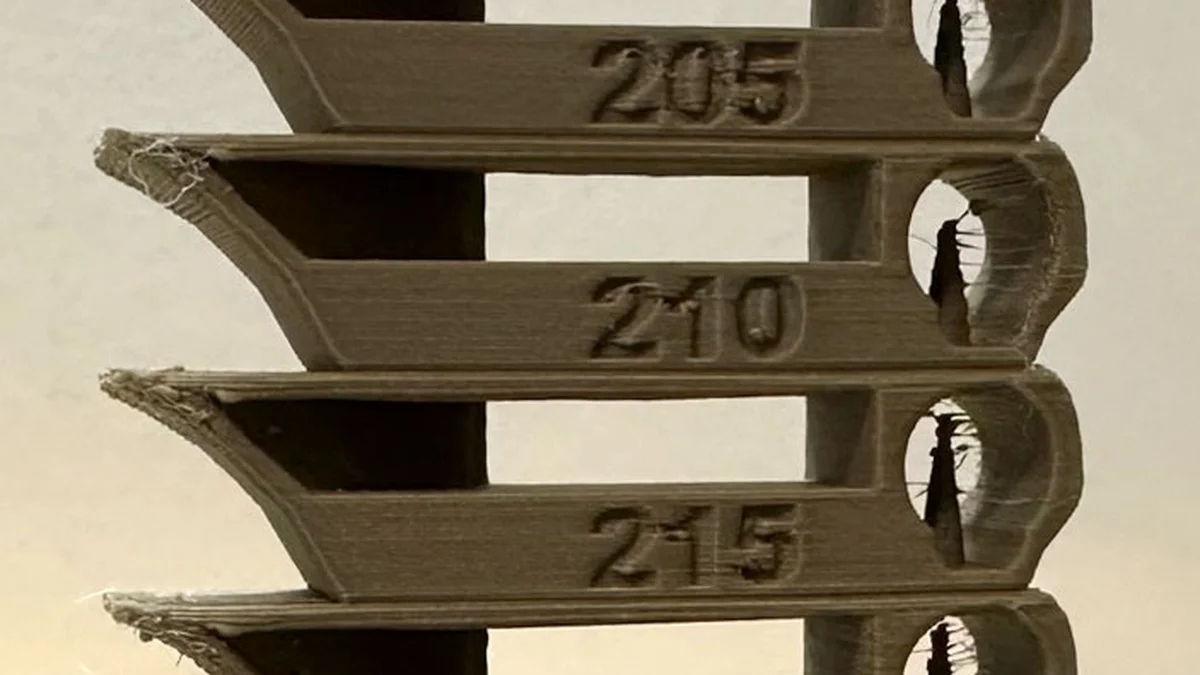
У каждого филамента на катушке написан диапазон, но реальная рабочая температура внутри него зависит от скорости печати и конкретной партии. Угадывать бесполезно, поэтому печатаю температурную башню.
В OrcaSlicer это встроенный тест: столбик печатается по секциям, каждая на своей температуре. Ориентиры для старта: PLA 190–220 °C, PETG 230–250 °C, TPU 220–240 °C. Перегрев видно по потёкам, «соплям» и провисающим мостикам. Недогрев по слоям, которые не сплавляются и ломаются по границе слоя, если согнуть деталь.
Если планирую печатать быстро, беру верхнюю границу того, что ещё выглядит чисто: на скорости расплав не успевает прогреться так же, как на медленной печати. Поэтому у меня для декоративного PLA стоит 210 °C, а для быстрых прототипов тот же пластик гоняю на 220 °C.
Шаг 4. Flow rate: точная подача
Flow rate (в OrcaSlicer это Extrusion multiplier) компенсирует разницу между расчётным и реальным объёмом выдавленного пластика. Если flow завышен, деталь выходит перекормленной: стенки толще, чем надо, углы поплывшие, верхние слои с гребнями. Если занижен, между дорожками остаются щели, и прочность падает.
Калибрую на кубике с одной стенкой: печатаю полый куб с толщиной стенки 0.4 мм, потом меряю штангенциркулем в четырёх местах по каждой стенке и беру среднее. Формула: новый flow = текущий flow × 0.4 / измеренная_толщина. Стенка вышла 0.44 мм при 100%, значит ставлю 91%. После этого повторяю замер, чтобы убедиться. У большинства моих филаментов на Kobra X итог ложится в диапазон 92–100%.
Шаг 5. Pressure advance: ровные углы
Pressure advance компенсирует давление, которое накапливается в сопле при разгоне и торможении. Без него на углах получаются вздутия при старте линии и щели при остановке. Настраивается в OrcaSlicer отдельным тестом, который печатает ряд линий с разными значениями и подписью прямо на детали.
Смотрю, на каком значении линия одинаковая по всей длине: без утолщения в начале и без утоньшения в конце. Для PLA на прямом приводе обычно 0.02–0.05, для PETG чуть выше, 0.04–0.08. Точные цифры зависят от конкретного хотэнда, поэтому тест честнее любых таблиц. Если PA перебрать, на старте линии появляются ямки, это тоже видно сразу.
Шаг 6. Retraction: нити исчезают последними
Retraction втягивает филамент при холостом перемещении, чтобы он не сочился из сопла. На direct drive значения маленькие, потому что путь от шестерни до сопла короткий: у меня стоит 0.8 мм на скорости 40 мм/с. Если поставить значение от bowden-принтера в 5–6 мм, экструдер будет рвать расплав обратно и хватать воздух, и на детали появятся провалы в начале каждой линии.
Тест простой: печатаю два столбика на расстоянии и смотрю на нити между ними. Если нити есть, поднимаю retraction по 0.2 мм. Если нити не уходят, а на детали появляются ямки в начале линий, значит перебрал, и проблема не в retraction, а во влажном филаменте или лишней температуре.
Сушка филамента: половина «нерешаемых» проблем
Влажный пластик это то, что новички лечат всем подряд, кроме сушки. Симптомы характерные: нити не уходят даже на максимальном retraction, на поверхности пузырьки и кратеры, при печати слышно потрескивание, а PETG ещё и мутнеет. Всё это влага, которую филамент набрал из воздуха за пару недель на открытой катушке.
Сушить можно в специальной сушилке или в духовке на минимальной температуре, но проще всего держать катушки в герметичном боксе с силикагелем. PLA сохнет при 45–50 °C, PETG при 65 °C, нейлон вообще требует 70–80 °C и часов шесть. Если нити не уходят после полной калибровки retraction, сначала сушу, и только потом возвращаюсь к настройкам.
Разбор дефектов: что реально чинится
После полного цикла остаются частные случаи. Свожу их в список, чтобы не искать каждый раз заново.
Нити между деталями. Сначала retraction, потом температура на пару градусов вниз, потом сушка. PETG и TPU тянут нити почти всегда, их полностью убрать сложно, но можно свести к тонким волоскам, которые снимаются зажигалкой.
Первый слой отлипает. Почти всегда Z-offset или грязный стол. Мою пластину тёплой водой с мылом, не трогаю пальцами, при необходимости мажу клеем-карандашом. Для PETG клей обязателен не ради сцепления, а как разделительный слой, иначе пластик рвёт покрытие при снятии.
Слои съезжают. Ремни. Если смещение регулярное и в одну сторону, подтягиваю ремень нужной оси. Если слой уехал один раз и дальше печатает ровно, это был пропуск шагов от зацепа или слишком агрессивного ускорения.
Углы заворачиваются вверх (warping). Это ABS и ASA, реже PETG на больших плоских деталях. Лечится поднятой температурой стола, закрытым корпусом и brim. PLA на Kobra X почти не ворпается, если стол чистый.
Слоновья нога. Слишком низкое сопло или перегретый стол. Поднимаю Z-offset и пробую снизить температуру стола на 5–10 °C.
Призраки и волны (ghosting, ringing). На стенках после углов видны повторяющиеся эхо-линии. Это вибрации от резких остановок. Снижаю ускорение и скорость внешней стенки, проверяю натяжение ремней. Жёсткий стол и плотная рама тоже решают, но на Kobra X в первую очередь помогают настройки ускорения.
Готовые стартовые значения для Kobra X
Это то, с чего начинаю новый филамент, а дальше подгоняю по тестам выше. Значения под direct drive и LeviQ 3.0.
- PLA: сопло 210 °C, стол 60 °C, flow 95%, PA 0.03, retraction 0.8 мм / 40 мм/с
- PETG: сопло 240 °C, стол 75 °C, flow 97%, PA 0.06, retraction 0.9 мм / 35 мм/с
- TPU: сопло 230 °C, стол 45 °C, flow 100%, PA 0.02, retraction 0.5 мм / 25 мм/с, скорость печати в 2 раза ниже обычной
Итог
Полный цикл занимает вечер, но делается один раз на филамент. Дальше профиль просто лежит в OrcaSlicer и работает. Самый частый источник проблем у новичков не кривой принтер и не плохой пластик, а настройки из коробки, которые никто не трогал. Kobra X после калибровки печатает заметно чище, чем из коробки, и это не магия, а четыре часа методичной возни.
Если что-то из этого у вас уже сломано и не чинится, расскажите в комментариях, какой дефект и на каком филаменте, попробуем разобрать.
